

 Danh mục sản phẩm


 Trang chủ
 HIOKI Việt Nam
 Khuyến mãi
 Tin tức
 Tài liệu
 Video
 Liên hệ
Kiểm tra biến áp không chỉ dừng ở việc đo điện cảm của từng cuộn dây. Doanh nghiệp còn phải đánh giá tỷ số vòng dây, khả năng ghép từ, điện trở dây quấn và độ đồng đều giữa các sản phẩm. Hioki IM3533 tích hợp các phép đo này trên cùng một thiết bị, phù hợp cho phòng R&D, bộ phận QC và dây chuyền sản xuất biến áp.
IM3533 phù hợp kiểm tra những sản phẩm nào?
Máy đo LCR Hioki IM3533 được phát triển cho nhiều ứng dụng đo linh kiện thụ động, trong đó kiểm tra cuộn dây và biến áp là một trong những thế mạnh nổi bật.
Thiết bị có thể được sử dụng để kiểm tra:
- Biến áp nguồn và biến áp xung.
- Cuộn dây sơ cấp, thứ cấp của biến áp.
- Cuộn cảm và choke coil.
- Cuộn dây dùng trong bộ nguồn chuyển mạch.
- Linh kiện cảm ứng dùng trong thiết bị điện tử.
- Biến áp tín hiệu và linh kiện truyền thông.
- Các cuộn dây cần kiểm tra điện cảm và điện trở DC.
IM3533 hỗ trợ dải tần từ 1 mHz đến 200 kHz, độ chính xác cơ bản ±0,05% và chế độ đo chuyên dụng cho biến áp. Thiết bị có thể đo tỷ số vòng dây, hỗ cảm, chênh lệch điện cảm và điện trở DC có bù nhiệt độ.
Vì sao kiểm tra biến áp cần nhiều thông số?
Một biến áp có thể đạt giá trị điện cảm yêu cầu nhưng vẫn tồn tại lỗi ở tỷ số vòng dây, lõi từ, mối nối hoặc khả năng ghép từ giữa các cuộn dây. Vì vậy, chỉ đo một thông số L chưa đủ để kết luận sản phẩm đạt chất lượng.
Trong dây chuyền sản xuất, một biến áp thường cần được đánh giá qua các nhóm thông số sau:
| Thông số kiểm tra | Ý nghĩa chính | Lỗi có thể phát hiện |
| Điện cảm cuộn dây | Đánh giá đặc tính cảm ứng của từng cuộn | Sai số vòng dây, lõi từ hoặc khe hở từ |
| Tỷ số vòng dây | So sánh quan hệ giữa cuộn sơ cấp và thứ cấp | Quấn thiếu vòng, thừa vòng hoặc đấu nhầm |
| Hỗ cảm | Đánh giá khả năng ghép từ giữa hai cuộn | Cuộn dây lệch vị trí hoặc ghép từ kém |
| Chênh lệch điện cảm | Kiểm tra độ đồng đều giữa giá trị đo và giá trị chuẩn | Sai lệch trong lắp ráp, quấn dây hoặc lõi |
| Điện trở DC | Đánh giá dây quấn và chất lượng điểm nối | Dây sai tiết diện, tiếp xúc kém hoặc mối hàn lỗi |
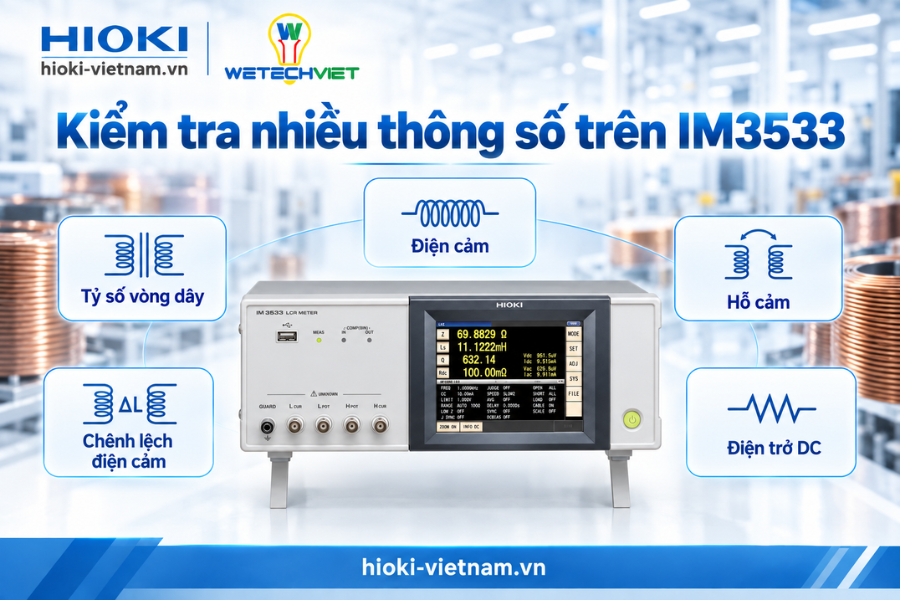
Việc đo nhiều thông số trên cùng một hệ thống giúp doanh nghiệp xây dựng tiêu chuẩn PASS/FAIL rõ ràng hơn, đồng thời hạn chế tình trạng sản phẩm chỉ đạt một chỉ tiêu nhưng không đáp ứng yêu cầu tổng thể.
IM3533 đo biến áp và cuộn dây như thế nào?
Đo điện cảm của từng cuộn dây
Hioki IM3533 có thể đo điện cảm của cuộn sơ cấp và cuộn thứ cấp tại tần số, mức tín hiệu và điều kiện do người vận hành cài đặt.
Kết quả điện cảm giúp đánh giá số vòng dây, đặc tính lõi từ và mức độ ổn định của quá trình quấn. Nếu giá trị thấp hoặc cao bất thường, kỹ thuật viên cần kiểm tra lại số vòng dây, vật liệu lõi, khe hở từ và vị trí lắp ráp.
Tần số đo nên được lựa chọn theo tiêu chuẩn thiết kế hoặc điều kiện làm việc thực tế của biến áp. Không nên sử dụng một tần số chung cho mọi loại sản phẩm.
Kiểm tra tỷ số vòng dây
Tỷ số vòng dây thể hiện mối quan hệ giữa cuộn sơ cấp và cuộn thứ cấp. Đây là thông số quan trọng đối với khả năng tăng áp, giảm áp hoặc truyền tín hiệu của biến áp.
IM3533 đo giá trị điện cảm ở hai phía, sau đó tính toán và hiển thị tỷ số vòng dây. Người vận hành không phải ghi kết quả rồi tính thủ công như khi sử dụng máy LCR thông thường.
Nếu tỷ số vòng dây nằm ngoài giới hạn, nguyên nhân có thể là:
- Cuộn dây bị thiếu hoặc thừa vòng.
- Đấu nhầm đầu cuộn sơ cấp và thứ cấp.
- Sai cấu hình dây quấn.
- Cuộn dây bị chập vòng.
- Quy trình quấn dây không ổn định.
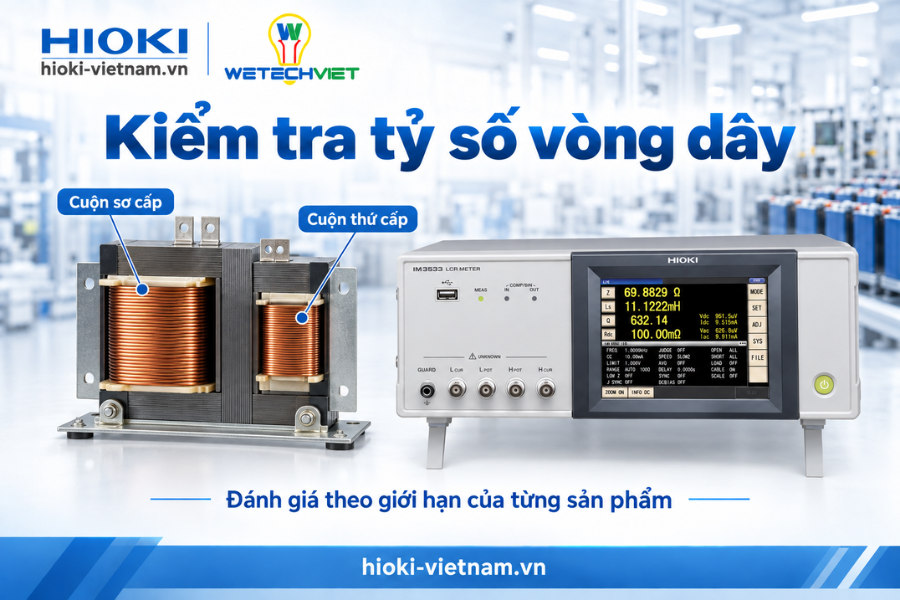
Trong tài liệu kỹ thuật, tỷ số vòng dây được ký hiệu là N. Tuy nhiên, khi xây dựng nội dung SEO hoặc hướng dẫn vận hành, nên ưu tiên cách gọi đầy đủ để người đọc dễ tìm kiếm và hiểu đúng.
Đánh giá khả năng ghép từ
Khả năng ghép từ cho biết mức độ liên kết từ trường giữa hai cuộn dây. IM3533 thực hiện phép đo với cách mắc nối tiếp cùng pha và ngược pha, sau đó tính toán giá trị hỗ cảm.
Thông số này có thể hỗ trợ phát hiện các vấn đề như cuộn dây đặt sai vị trí, khoảng cách giữa hai cuộn không đúng, lõi từ lắp ráp chưa chuẩn hoặc kết cấu biến áp không tạo được mức ghép từ theo thiết kế.
Trong bảng thông số kỹ thuật, giá trị hỗ cảm được ký hiệu là M. Người dùng không nhất thiết phải đưa ký hiệu này vào tiêu đề bài viết, nhưng có thể sử dụng trong tài liệu kỹ thuật hoặc bảng cài đặt của thiết bị.
Kiểm tra chênh lệch điện cảm
Chênh lệch điện cảm giúp so sánh kết quả đo với giá trị chuẩn hoặc đánh giá sự khác biệt giữa các điều kiện đo. Đây là thông số hữu ích khi kiểm tra độ đồng đều của các sản phẩm trong cùng một lô.
Nếu mức chênh lệch tăng bất thường, doanh nghiệp cần kiểm tra lại:
- Sai số trong quá trình quấn dây.
- Vị trí và kết cấu lõi từ.
- Khe hở từ không đồng đều.
- Lực ép hoặc cách lắp ráp sản phẩm.
- Độ ổn định của đầu đo và đồ gá.
Thông số này thường được thể hiện bằng ký hiệu ΔL trên thiết bị và trong tài liệu kỹ thuật.
Đo điện trở DC của cuộn dây
Điện trở DC phản ánh đặc tính của dây quấn, tiết diện dây, chiều dài dây và chất lượng điểm nối. Điện trở tăng có thể làm biến áp nóng hơn, tăng tổn hao đồng và ảnh hưởng đến hiệu suất hoạt động.
IM3533 hỗ trợ đo điện trở DC, thường được viết tắt là Rdc hoặc DCR. Chức năng bù nhiệt độ giúp quy đổi kết quả về nhiệt độ tham chiếu, hạn chế sai lệch do điện trở của dây đồng thay đổi theo nhiệt độ.
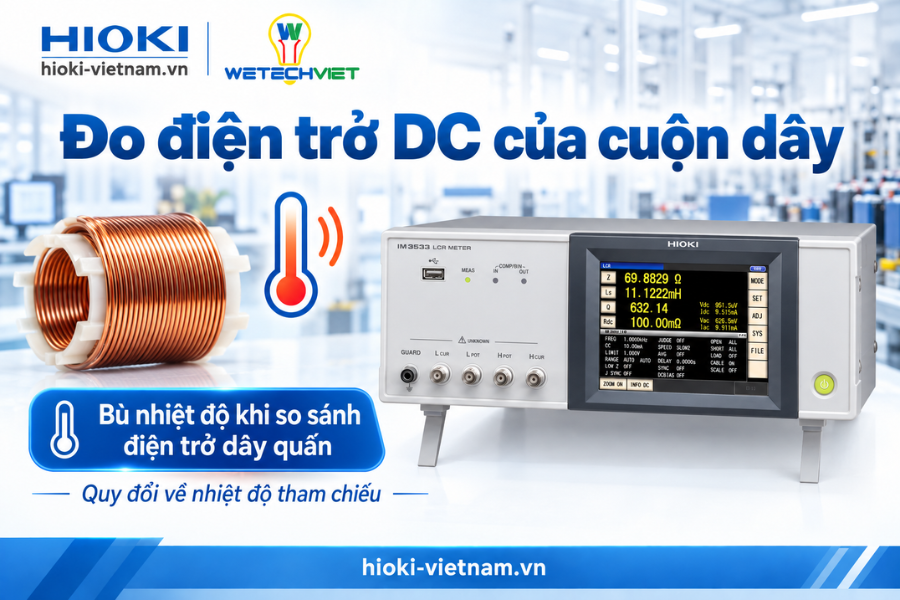
Đây là tính năng quan trọng khi so sánh sản phẩm được đo tại những thời điểm hoặc điều kiện môi trường khác nhau.
Quy trình kiểm tra biến áp bằng IM3533
Bước 1 Xác định tiêu chuẩn đo
Trước tiên, doanh nghiệp cần xác định các thông số phải kiểm tra, bao gồm điện cảm, tỷ số vòng dây, khả năng ghép từ, chênh lệch điện cảm và điện trở DC.
Mỗi loại biến áp cần có bộ giới hạn riêng. Không nên áp dụng cùng một tiêu chuẩn cho nhiều mã sản phẩm có thiết kế khác nhau.
Bước 2 Lựa chọn đầu đo và đồ gá
IM3533 không được cung cấp mặc định kèm đầu đo hoặc fixture. Doanh nghiệp cần lựa chọn phụ kiện dựa trên hình dạng đầu cực, kích thước sản phẩm, khoảng cách tiếp xúc và yêu cầu tự động hóa.
Đồ gá phải giữ sản phẩm ổn định, bảo đảm lực ép đồng đều và hạn chế thay đổi vị trí tiếp xúc giữa các lần đo.
Bước 3 Hiệu chỉnh hệ thống
Trước khi chạy sản xuất, nên thực hiện bù hở mạch, ngắn mạch hoặc zero theo hướng dẫn và loại đầu đo đang sử dụng.
Hiệu chỉnh giúp giảm ảnh hưởng của dây dẫn, điện dung ký sinh, điện cảm ký sinh và điện trở tiếp xúc. Đây là bước đặc biệt quan trọng khi đo cuộn dây có điện cảm hoặc điện trở thấp.
Bước 4 Cài đặt điều kiện đo
Người vận hành thiết lập:
- Tần số đo.
- Mức điện áp hoặc dòng điện đo.
- Chế độ đo biến áp.
- Thời gian đo.
- Các thông số cần hiển thị.
- Nhiệt độ tham chiếu khi đo điện trở DC.
Điều kiện đo phải nhất quán với tiêu chuẩn thiết kế và mẫu chuẩn đã được phê duyệt.
Bước 5 Thiết lập giới hạn PASS/FAIL
IM3533 hỗ trợ chức năng Comparator với các mức HI, IN và LO. Người dùng có thể đặt giới hạn trên và dưới cho từng thông số để thiết bị tự động đánh giá sản phẩm đạt hoặc không đạt.
Chức năng BIN còn cho phép phân loại linh kiện thành nhiều nhóm kết quả khác nhau, phù hợp với quá trình chọn lọc hoặc phân hạng sản phẩm.
Bước 6 Kết nối với dây chuyền sản xuất
Thiết bị có EXT I/O và USB tiêu chuẩn; RS-232C, GP-IB hoặc LAN là các tùy chọn giao tiếp. Nhờ đó, IM3533 có thể nhận tín hiệu kích hoạt, trả kết quả về PLC hoặc truyền dữ liệu sang máy tính.
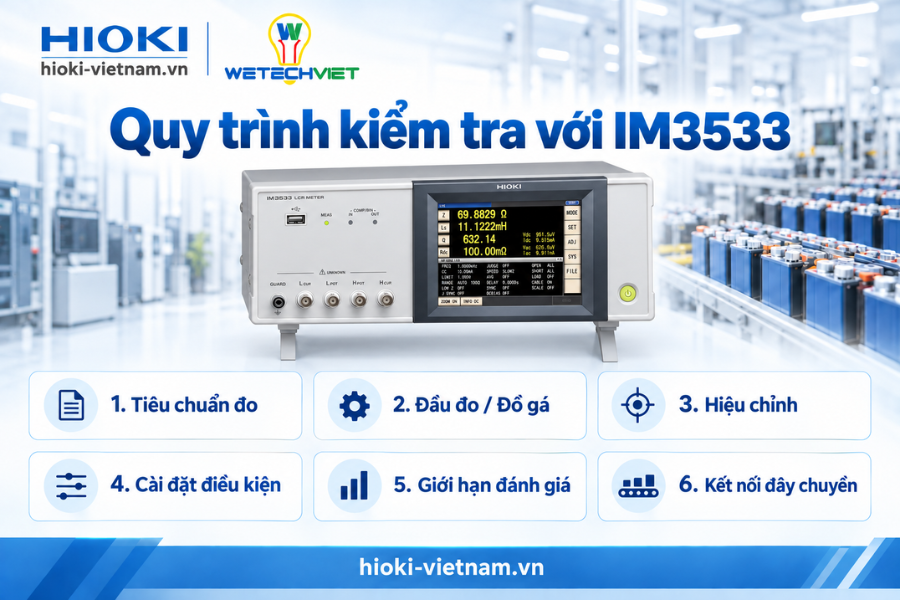
Thời gian đo đại diện có thể đạt 2 ms trong điều kiện 1 kHz, chế độ FAST và tắt hiển thị. Tốc độ thực tế của toàn bộ trạm kiểm tra còn phụ thuộc vào số lượng phép đo, thời gian chuyển mạch, đồ gá và cơ cấu đưa sản phẩm vào vị trí.
Những lỗi thường gặp khi đo cuộn dây
Kết quả không ổn định chưa chắc xuất phát từ biến áp. Một số lỗi thường gặp đến từ chính hệ thống đo:
- Đầu đo tiếp xúc không đều.
- Lực ép của đồ gá thay đổi.
- Đấu nhầm đầu cuộn dây.
- Chưa thực hiện bù hở mạch và ngắn mạch.
- Tần số đo không phù hợp với tiêu chuẩn sản phẩm.
- Cuộn dây còn nóng sau quá trình gia công.
- Dùng chung giới hạn PASS/FAIL cho nhiều mã sản phẩm.
- Dây đo đặt gần nguồn gây nhiễu hoặc thiết bị công suất lớn.
Trước khi thay đổi giới hạn đánh giá, kỹ thuật viên nên kiểm tra độ lặp lại của hệ thống bằng một mẫu chuẩn. Nếu cùng một mẫu cho kết quả biến động lớn, cần xử lý đầu đo, đồ gá và điều kiện môi trường trước.
Khi nào nên chọn IM3533?
IM3533 phù hợp khi doanh nghiệp cần một máy đo LCR chuyên sâu cho biến áp, cuộn dây và linh kiện cảm ứng, đặc biệt trong các trường hợp:
- Cần kiểm tra tỷ số vòng dây trên cùng một thiết bị.
- Cần đánh giá khả năng ghép từ giữa các cuộn.
- Cần đo điện cảm và điện trở DC liên tục.
- Cần bù nhiệt độ khi đo điện trở dây quấn.
- Cần phân loại sản phẩm theo giới hạn tự động.
- Cần tích hợp máy đo với PLC hoặc hệ thống kiểm tra.
Nếu ứng dụng cần quét đặc tính theo nhiều điểm tần số, có thể cân nhắc IM3533-01 vì phiên bản này hỗ trợ frequency sweep. Nếu cần đo linh kiện điện tử ở tần số cao hơn, máy đo LCR Hioki IM3536
với dải đến 8 MHz sẽ phù hợp hơn.
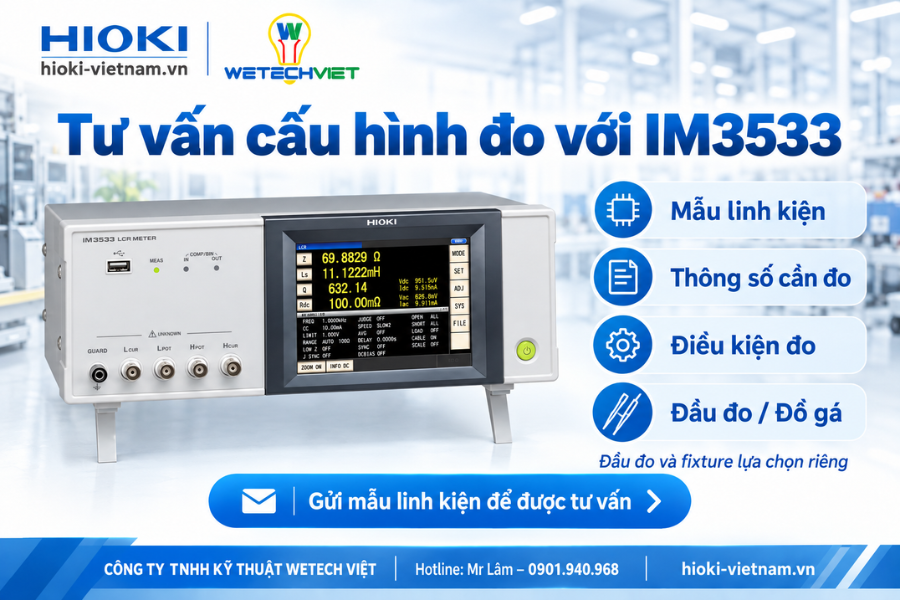
Doanh nghiệp cũng có thể tham khảo danh mục thiết bị đo và phân tích trở kháng Hioki để lựa chọn model theo dải tần, tốc độ và đối tượng đo.
Kết luận
Hioki IM3533 đo biến áp bằng cách kết hợp kiểm tra điện cảm, tỷ số vòng dây, khả năng ghép từ, chênh lệch điện cảm và điện trở DC của cuộn dây. Việc tập trung nhiều phép đo trên cùng một thiết bị giúp doanh nghiệp giảm thao tác thủ công, xây dựng giới hạn PASS/FAIL rõ ràng và dễ dàng tích hợp vào dây chuyền sản xuất.
Để kết quả ổn định, doanh nghiệp cần lựa chọn đúng đầu đo, thiết kế đồ gá phù hợp, hiệu chỉnh hệ thống và xây dựng giới hạn đánh giá riêng cho từng loại biến áp.
HIOKI VIỆT NAM – Phân phối bởi: CÔNG TY TNHH KỸ THUẬT WETECH VIỆT
Hotline: Mr Lâm – 0901.940.968


